

SPC-lattian laadunvalvonta: Mitä tapahtuu, kun tuotantokaaviot menevät käsistä
Jun 18, 2026
Mitä tapahtuu, kun SPC-lattian tuotantokaaviot menevät käsistä
7 min lukuaika · 18. kesäkuuta 2026 · YUPSENI Team

Tällä sivulla
- I. Viivojen ulkopuolella oleva kohta: mitä hälytys todellisuudessa tarkoittaa
- II. Ensimmäinen tunti signaalin laukaisun jälkeen
- III. Miksi raaka-aineet muuttuvat ennen kuin kone tekee
- IV. Ulottuvuuksien ajautuminen ja myöhään saamisen ongelma
- V. Vakaa prosessi todistaa itsensä kuukausien, ei erien aikana
On hiljaista ironiaa siinä tosiasiassa, että SPC-lattiapäällystetehtaat toimivat SPC-taulukoilla. Samat kolme kirjainta tarkoittavat kahta eri asiaa: Stone Plastic Composite tuotteessa ja Statistical Process Control sen valmistusmenetelmässä. Kaavioista seurataan mittoja, tiheyksiä, pintalämpötiloja ja kulutuskerrosten paksuuksia lankkujen irtoaessa viivalta. Suurimman osan ajasta datapisteet ryhmittyvät keskiviivan ympärille ja pysyvät ylemmän ja alemman ohjausrajan sisällä. Linja kulkee, lavat pinoavat ja kaaviot näyttävät siltä, miltä vakaan prosessin pitäisi näyttää.
Tämä artikkeli käsittelee hetkiä, jolloin se lakkaa olemasta totta. Datapiste ylittää kontrollirajan tai seitsemän pisteen juoksu ajautuu tasaisesti ylöspäin tai peräkkäisten mittausten välinen alue levenee yhtäkkiä. Kaavio osoittaa, että jokin on muuttunut, ja tuotantotiimin on päätettävä, mitä tehdä. Päätökset, jotka on tehty minuuttien ja tuntien aikana -out-of--signaalin jälkeen, määrittävät, joutuuko muutama kuormalava karanteeniin vai kirjataanko koko tuotantopäivä pois. Järjestyksen ymmärtäminen on ostajalle tärkeää, koska ero tehtaan, joka havaitsee prosessin ajoissa, ja tehtaan välillä, joka lähettää ensin ja tarkastaa myöhemmin, näkyy varastoon saapuvassa lattiassa. Katsoaksesi, kuinka prosessin vakaus muuttuu tuotespesifikaatioiksi,jäykkä ydin vinyylilattiat valikoimasisältää tekniset tiedot, jotka sisältävät mittatoleransseja ja kulutuskerrosten tekniset tiedot jokaiselle tuotelinjalle.
I. Viivojen ulkopuolella oleva kohta: mitä hälytys todellisuudessa tarkoittaa
Ohjauskaavio ei ole millimetripaperille piirretty spesifikaatioraja. Se on itse prosessista laskettu tilastollinen raja. Ylempi ja alempi ohjausraja asetetaan tyypillisesti kolmeen standardipoikkeamaan prosessin keskiarvon ylä- ja alapuolelle. Normaalisti hajautetussa prosessissa noin 99,7 prosenttia kaikista datapisteistä putoaa näihin rajoihin pelkästään sattumanvaraisesti. Joten kun piste laskeutuu niiden ulkopuolelle, järkevin selitys ei ole, että yksi-kolmesta-sadasta sattumanvarainen tapahtuma juuri tapahtui. Kyse on siitä, että jokin muutti prosessia. Koneen lämpötila poikkesi. Raaka-ainesekoitus muuttui. Käyttäjä sääti asetusta. Kaavio ei itke susi. Se havaitsee signaalin siitä, että prosessi ei ole enää sama prosessi, joka loi historialliset tiedot.
Kahden tyyppinen -out---ehto laukaisee erilaiset vastaukset. Ensimmäinen on yksi piste ohjausrajan ulkopuolella. Tämä viittaa tyypillisesti erilliseen tapahtumaan: äkilliseen koneen toimintahäiriöön, raaka-aineerään, jonka ominaisuus on -poikkeava-, tai mittausvirheestä. Tutkinta alkaa koneesta ja toimii taaksepäin. Toinen on kontrollirajojen sisällä oleva kuvio, joka on tilastollisesti epätodennäköinen vakaassa prosessissa: seitsemän tai useamman peräkkäisen pisteen juoksu kaikki keskilinjan yläpuolella tai kaikki alapuolella; seitsemän pisteen juoksu, kaikki trendit samaan suuntaan; tai toistuva sykli, joka toistuu jokaisen vuorovaihdon tai materiaalin uudelleenlatauksen yhteydessä. Nämä mallit osoittavat systemaattista muutosta, eivät kertaluonteista-tapahtumaa, ja korjaavat toimet kohdistuvat siirtymän perimmäiseen syyyn eikä hälytyksen laukaisevaan kohtaan.
Jokainen signaali ei ole vika.Prosessi voi olla tilastollisen hallinnan ulkopuolella, mutta silti tuottaa lankkuja, jotka ovat asiakkaan määrittelyrajojen sisällä. Ohjausrajat kuvaavat, mitä prosessi voi tehdä. Erittelyrajat kuvaavat, millainen tuotteen tulee olla. Prosessi, joka on ajautumassa, mutta silti vaatimukset täyttävä, tuottaa hyväksyttävää tuotetta tänään ja tuottaa hylättyä tuotetta huomenna, jos ajautuminen jatkuu. Prosessin ohjauksen ja lopputarkastuksen erottaminen ajautumasta kiinni, kun lankut ovat vielä kunnossa. Yksi estää vikoja. Toinen löytää ne niiden olemassaolon jälkeen.
II. Ensimmäinen tunti signaalin laukaisun jälkeen
Kun ohjauskaavio menee käsistä SPC-lattiapäällysteiden tuotantolinjalla, ensimmäinen toimenpide on eristäminen. Operaattori merkitsee viimeisen tunnetun hyvän tuotteen viimeisen in-kontrollimittauksen aikaleiman perusteella, ja kaikki sen jälkeen tuotettu on karanteeniin tarkastusta odotettaessa. Tämä ei tarkoita, että tuote olisi viallinen. Se on tunnustus, että prosessi, joka tuotti sen, oli erilainen kuin validoitu prosessi, ja ero on ymmärrettävä ennen kuin tuote voidaan vapauttaa. Karanteeni on fyysinen: kuormalavat siirretään säilytysalueelle, joihin merkitään aikaikkuna ja signaalin luonne, ja niitä pidetään, kunnes laatuinsinööri puhdistaa ne.
Toinen rinnakkain tapahtuva toiminto on rakenteellinen tutkimus, joka noudattaa vakiojärjestystä. Käyttäjä tarkistaa ensin mittauksen: oliko mittari kalibroitu, otettiinko näyte prosessin oikeasta kohdasta, tallennettiinko lukema oikein. Yllättävän paljon signaaleja selviää tässä vaiheessa, ja korjaus on kaavion uudelleen-mittaus ja päivittäminen. Jos mittaus varmistuu, tutkimus siirtyy koneeseen. Suulakepuristuslinjalla, joka tuottaa jäykkiä ydinlattiapäällysteitä, välittömiä epäilyksiä ovat tynnyrin lämpötilan poikkeama, ruuvin nopeuden vaihtelu, kalibrointitelan välin muutokset ja vedinnopeuden epäsuhta. Jokaisella näistä on tunnettu vaikutus prosessiin, ja ohjauskaaviokuvio osoittaa usein, mikä niistä on todennäköisin syy. Lämpötilaongelmat aiheuttavat asteittaista ajautumista. Ruuvien nopeusongelmat aiheuttavat äkillisiä siirtymiä. Rullaväliongelmat aiheuttavat alueen laajenemisen, jossa peräkkäiset mittaukset hajaantuvat normaalia laajemmin.
Jos kone lähtee ulos, tutkinta siirtyy materiaaliin. Uusi PVC-hartsierä, erilainen kalsiumkarbonaattitäyteainetoimitus tai pehmitinseos toimittajalta, jonka prosessi on muuttunut, voivat kaikki tuottaa-out--ohjaussignaaleja koneessa, joka toimii oikein. Materiaalitutkimukseen kuuluu säilytysnäytteiden ottaminen saapuvasta materiaalierästä, toimittajan analyysitodistuksen tarkistaminen sisäisten-testien tuloksista ja kokeen suorittaminen tunnetulla-hyvällä materiaalierällä sen selvittämiseksi, seuraako ongelma materiaalia vai jääkö ongelma koneeseen. Tämä vaihe vie aikaa, joskus täyden vaihdon, koska tulosten on oltava ratkaisevia, ei vihjailevia. Epäselvä materiaalitutkimus, joka johtaa koneen säätämiseen materiaaliongelman kompensoimiseksi, luo toisen ongelman myötävirtaan, kun seuraava materiaalierä saapuu-spec:llä ja säädetty kone tuottaa nyt off-spec-tuotetta vastakkaiseen suuntaan.
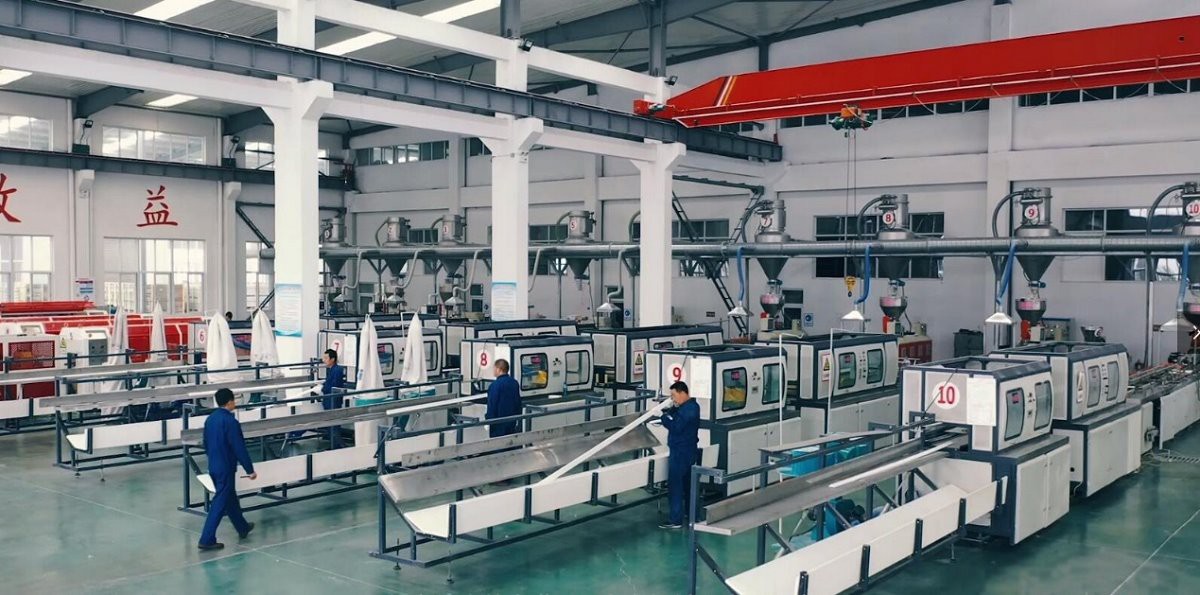
III. Miksi raaka-aineet muuttuvat ennen kuin kone tekee
SPC-lattia on komposiitti. Ydinkerros on noin 60-75 prosenttia kalsiumkarbonaattitäyteainetta, joka on sidottu PVC-matriisiin käsittelyapuaineiden, stabilointiaineiden ja iskunmuuntoaineiden kanssa. Tarkka suhde määrää tiheyden, jäykkyyden, lämpölaajenemiskertoimen ja tavan, jolla materiaali virtaa suulakepuristussuuttimen läpi. Yhden prosentin muutos täyteainekuormituksessa muuttaa sulatteen viskositeettia niin paljon, että se muuttaa muotin ulostulomittoja mitattavalla määrällä. Kalsiumkarbonaattilähetys, jonka hiukkaskokojakauma on hieman erilainen kuin edellisessä lähetyksessä, muuttaa täyteaineen pakkaamista polymeerimatriisiin, mikä muuttaa valmiin lankun tiheyttä myös samalla täyteainekuormitusprosentilla.
Parhaat lattiatehtaat testaavat saapuvat raaka-aineet toimittajan omaa sertifikaattia tiukemman spesifikaation mukaan. Kalsiumkarbonaattierä, jonka toimittaja sertifioi 98 prosentin läpäisevän 325 meshin seulan, saattaa täyttää täyteainelaadun alan standardin, mutta aiheuttaa prosessisiirtymän suulakepuristuslinjalla, joka oli valittu täyteaineelle, josta 99 prosenttia läpäisi. Erittely täyttyy. Prosessi on joka tapauksessa häiriintynyt. Tehdas, joka havaitsee tämän saapuvan tarkastuksen yhteydessä, ei koskaan laita materiaalia suppiloon. Tehdas, joka havaitsee sen ohjauskorttisignaalin kautta sen jälkeen, kun materiaali on jo käynnissä, on jo valmistanut tuotteen, joka on asetettava karanteeniin ja arvioitava.
PVC-hartsierien-erien-vaihtelut ovat harvinaisempia, mutta vahingollisempia, kun niitä esiintyy. PVC-hartsin K--arvo, molekyylipainon mitta, vaikuttaa sulalujuuteen ja virtauskäyttäytymiseen. Hartsierä, jonka K-arvo on kaksi pistettä korkeampi kuin edellinen erä, tuottaa kuumemmin-juoksevan, hitaammin-virtaavan sulatteen, joka poistuu suulakkeesta erilaisilla turpoamisominaisuuksilla. Esiin tuleva lankku on mitoiltaan erilainen, vaikka kaikki koneen asetukset ovat ennallaan. Ohjauskaavio havaitsee mittasiirtymän. Tutkimus jäljittää sen hartsierään. Korjaava toimenpide on joko saapuvan materiaalin määrittely, joka hylkää -ulkopuolisen-erän, tai koneparametrien säätö, joka kompensoi tunnetun siirtymän. Paremmat tehtaat tekevät molempia: hylkäävät materiaalin, joka jää validoidun alueen ulkopuolelle, ja kirjaavat säätöreseptin alueelle, joka läpäisee mutta eroaa historiallisesta keskiarvosta.
IV. Ulottuvuuksien ajautuminen ja myöhään saamisen ongelma
Kaikista SPC-lattiapäällysteiden tuotantokaavioissa näkyvistä -out of-ohjaussignaaleista mittapoikkeama on kallein korjata jälkikäteen, ja se on helpoin missata ennen kuin valvontaraja ylitetään. Syy liittyy siihen, kuinka jäykkää ydinlattiaa käytetään. 0,3 millimetriä spesifikaatiota leveä lankku ei näytä väärältä tuotantolinjalla. Se näyttää samanlaiselta kuin sen vieressä oleva lankku. Leveysvirhe paljastuu vasta asennuksen yhteydessä, kun huoneen poikki kahdenkymmenen lankun napsautus-lukkoliitokset keräävät ylimääräisen mittasuhteen ja viimeinen rivi ei enää mahdu. Kun asentaja ilmoittaa ongelmasta, sen tuottanut tuotanto voi olla viikkoja menneisyydessä ja tuote saattaa olla jo asennettuna kymmeniin muihin projekteihin.
SPC-lankkujen pituus- ja leveysmittoja ohjataan ekstruusiomuotin jälkeisessä kalibrointivaiheessa. Kuuma levy kulkee sarjan mitoitustelojen läpi, jotka asettavat lopullisen paksuuden ja leveyden ennen kuin kohokuviointitela levittää pintarakenteen ja jäähdytysosa lukittuu mittoihin. Jos vedinnopeus poikkeaa kalibrointitelan nopeuteen nähden, arkkia joko venytetään tai puristetaan hieman ennen jäähtymistä ja lopullinen lankun mitta muuttuu. Alle yhden prosentin vetonopeuden muutos voi muuttaa lankun leveyttä tarpeeksi paljon, jotta se tuottaa ohjaussignaalin ulos-off{4}}. Ongelmana on, että siirto on tarpeeksi pieni per lankku, jotta käyttäjä ei näe sitä silmällä. Vain kaavio näkee sen ja vain jos mittaustaajuus on riittävän korkea saamaan sen kiinni ennen tuotantoajon päättymistä.
Tarkastustiheyskysymys ei siis koske sitä, kuinka usein tehdas yleensä tarkastaa vikoja. Kyse on siitä, kuinka monta lankkua kulkee mittatarkastusten välisen linjan läpi ja onko tämä aikaväli tarpeeksi lyhyt, jotta se sisältää ajautumisen sellaisen määrän sisällä, joka voidaan taloudellisesti karanteeniin asettaa ja muokata. Kerran vuorossa mittatarkkuutta mittaava tehdas voi tuottaa useita tuhansia lankkuja mittausten välillä. Kymmenen minuuttia mittauksen jälkeen alkavaa ajautumista ei havaita lähes kahdeksaan tuntiin. Suojaustilavuus on koko työvuoron tuotos. Tehdas, joka mittaa kerran tunnissa, sisältää saman poikkeaman noin yhteen-kahdeksasosaan tästä tilavuudesta. Ero näkyy tehtaan kustannusrakenteessa ja ostajan kannalta todennäköisyydessä, että mitoiltaan marginaalinen erä saapuu varastoon. Tuotelinjoille, joissa mittastabiilius on dokumentoitu spesifikaatio,SPC-lattialuettelosisältää toleranssitiedot tuoteluokittain.
| Tarkastustiheys | Lankut tarkastusten välissä | Suojaustilavuus | Riskiprofiili |
|---|---|---|---|
| 30 minuutin välein | ~300–500 | Pieni, hallittavissa oleva karanteeni | Matala |
| Kerran vuorossa | ~3,000–5,000 | Täysi työvuoro on vaarassa | Korkea |
| Jatkuva (linjassa{0}}laser) | Jokainen lankku | Yksittäisten lankojen välitön hylkääminen | Minimaalinen |
Tarkastustiheyden ja suojarakennuksen tilavuuden välinen suhde. Ero 30-minuutin ja vuorokohtaisten tarkistusten välillä tarkoittaa noin kymmenen kertaa vaarassa olevaa varastoa.
V. Vakaa prosessi todistaa itsensä kuukausien, ei erien aikana
SPC-kartoituksen tarkoitus ei ole saada kiinni huonosta tuotteesta. Sen tarkoituksena on osoittaa, että prosessi ei pysty koskaan tuottamaan huonoa tuotetta. Prosessi, joka toimii yhden erän ohjausrajojen sisällä, ei ole vakaa. Se on onnekas. Prosessi, joka etenee kontrollirajojen sisällä sadan erän ajan, kattaa useita raaka-aineeriä, useita kuljettajavuoroja ja kausittaisia lämpötilan muutoksia tehtaalla, on siinä mielessä vakaa, että sillä on merkitystä. Tällaista prosessia koskevat kaaviot osoittavat pisteet, jotka ryhmittyvät tiukasti keskilinjan ympärille ilman systemaattisia kuvioita, ei muutossyklejä tai kausivaihtelua. Prosessikykyindeksi, tyypillisesti ilmaistuna Cpk:na, on yli 1,33, mikä tarkoittaa, että etäisyys prosessin keskiarvosta lähimpään määrittelyrajaan on vähintään neljä standardipoikkeamaa. Prosessi ei ole vain hyvän tuotteen tuottamista. Se tekee sen riittävällä marginaalilla, ettei edes maltillinen prosessisiirto siirrä tuotetta spesifikaatiorajan ulkopuolelle ennen kuin ohjauskortti saa sen kiinni.
Tällä erolla on merkitystä ostajille, jotka vertailevat toimittajia. Tehdas voi toimittaa yhdelle tuotantoerälle analyysitodistuksen, joka näyttää jokaisen spesifikaation mukaisen mittauksen. Todistus kertoo, että erä on tarkastettu. Se ei kerro, pystyykö sen tuottanut prosessi toistamaan tämän tuloksen seuraavassa erässä vai onko saamasi erä peräisin tuotantoajosta, jossa työvuoron ensimmäinen puolisko oli karanteenissa näiden mittausten jälkeen. Tehdas, joka jakaa SPC-kaaviotietojaan ajan mittaan, jakaa todisteita prosessin vakaudesta. Yksittäisillä datapisteillä on vähemmän merkitystä kuin systemaattista vaihtelua osoittavien kuvioiden puuttuminen. Ohjauksesta poissa-signaalien puuttuminen{7}} on otsikko. Ohjaustietojen kapea leviäminen- on tarina sen takana.
Vakaa prosessi on myös ennakoitavissa tavalla, jolla on merkitystä hankinnan suunnittelulle. Vakaan prosessin läpimenoajat ovat luotettavia, koska linjan tuotanto vuoroa kohti on tasainen. Hylkäämisprosentit ovat alhaiset ja tiedossa, joten tehtaan ei tarvitse ylituotantoa kattaakseen odotettavissa olevia laatuhäviöitä. Asiakkaan varastoon saapuva tuote toimii tasaisesti, koska tiheys, napsautus-lukkogeometria ja kulutuskerroksen paksuus ovat samat eristä toiseen. Kaikki tämä johtuu tuotantotoimiston seinällä olevista SPC-taulukoista. Ostaja ei koskaan näe niitä. Ostaja elää seurausten kanssa siitä, toimiiko tehdas heihin.
Yleisiä kysymyksiä SPC-lattian laadunvalvonnasta
Usein kysyttyjä kysymyksiä tuotantoprosessin ohjauksesta SPC-lattiavalmistuksessa
Käytännön vastauksia laadun mittaamiseen, ylläpitoon ja palauttamiseen jäykän ydinlattian valmistuksen aikana.
Q1: Kuinka ostaja voi kertoa, käyttääkö tehdas todellista SPC-prosessin ohjausta?
Pyydä kontrollikaaviotietoja useista tuotanto-eristä, ei vain yhden erän analyysitodistusta. Tehtaalla toimiva aito tilastollinen prosessiohjaus voi tuottaa kaavioita, jotka näyttävät prosessin keskiarvon, ohjausrajat ja yksittäiset datapisteet ajan kuluessa tärkeimmille parametreille: lankun paksuus, leveys, napsautus-lukkogeometria ja kulutuskerroksen paksuus. Jos vastaus on sertifikaatti, joka osoittaa nykyisen erän olevan määrittelyrajojen sisällä, eli tarkastusta, ei prosessin ohjausta. Tarkastus kertoo, että tuote on tarkastettu. Prosessin ohjaus kertoo, että prosessi pystyy pysymään rajoissa ilman, että jokaista lankkua tarvitsee tarkistaa. Toinen on arvokkaampi, ja dokumentaatio on erilainen.
Kysymys 2: Mikä on yleisin syy-out of-control-signaaleihin SPC-lattialinjassa?
Raaka-aineiden vaihtelut, erityisesti kalsiumkarbonaatin hiukkaskokojakauma ja PVC-hartsin K-arvosiirtymät erien välillä, aiheuttavat enemmän-out--ohjaussignaaleja kuin koneen toimintahäiriöitä. Ekstruusioprosessi on herkkä sulaviskositeetille, ja sulaviskositeetti muuttuu täyteaineen kuormituksen, täyteaineen hiukkaskoon tai hartsin molekyylipainon muuttuessa. Tehdas, joka ei testaa saapuvia raaka-aineita omien sisäisten spesifikaatioidensa mukaan, näkee nämä muutokset ensin ohjauskartalla, kun materiaali on jo käynnissä. Tehdas, joka testaa saapuvan tarkastuksen yhteydessä, havaitsee vaihdon ennen kuin materiaali tulee suppiloon. Ero eristystilavuuksissa näiden kahden lähestymistavan välillä on tyypillisesti täysi tuotannon siirto.
Kysymys 3: Mitä karanteeniin asetettulle tuotteelle tapahtuu, kun signaali on-poissa-?
Karanteenissa olevalle tuotteelle suoritetaan 100-prosenttinen tarkastus signaalin laukaisevan parametrin osalta sekä laajempi muiden parametrien tarkastus sen varmistamiseksi, että vaikutus vaikutti vain merkittyyn ulottuvuuteen tai ominaisuuteen. Tuote, joka täyttää vaatimukset tämän tarkastuksen jälkeen, luovutetaan lähetettäväksi. Tuote, joka ei ole määritelmien mukainen, joko työstetään uudelleen, jos vika voidaan korjata uudelleen-käsittelyllä, tai romutetaan, jos se ei ole. Lopulta romutettavan karanteenin tuotteen prosenttiosuus riippuu siitä, kuinka nopeasti signaali saatiin kiinni. 30 minuutin sisällä kiinni saatu mittapoikkeama saattaa tuottaa nollaromua, koska lankut ovat edelleen määrittelyikkunan sisällä, vaikka prosessi on tilastollisesti käsistä. Kahdeksan-tunnin työvuoron päätyttyä kiinni jäänyt ajelehtiminen voi tuottaa useita satoja neliömetriä-erityistä-tuotetta, jota ei voida ottaa talteen taloudellisesti.
Q4: Onko ISO 9001 -sertifioidulla tehtaalla automaattisesti hyvä prosessinhallinta?
ISO 9001 edellyttää dokumentoitua laadunhallintajärjestelmää ja näyttöä prosessin seurannasta, mutta se ei edellytä erityisiä tilastollisia menetelmiä, prosessin vähimmäisindeksejä tai tarkastustiheyttä. Kahdella ISO 9001 -sertifioidulla tehtaalla voi olla merkittävästi erilaisia lähestymistapoja prosessien ohjaukseen. Voidaan käyttää täydellistä SPC-kaaviota reaaliaikaisen-tietojen keruun ja virallisten-ei--toimisuunnitelmien kanssa. Toinen voi käyttää määräaikaista näytteenottoa ja läpäissyt-epäonnistunut tarkastus spesifikaatiorajoihin nähden, mikä täyttää standardin dokumentointivaatimuksen, mutta ei tarjoa SPC-kaavion luomia prosessin vakaustietoja. Sertifikaatti vahvistaa järjestelmän olemassaolon. Karttatiedot vahvistavat järjestelmän toiminnan.
Q5: Miten lämpötilan vaihtelu vaikuttaa SPC-lattian tuotannon vakauteen?
Lämpötila vaikuttaa SPC-lattian tuotantoon kahdessa kohdassa: suulakepuristustynnyrissä sekä kalibrointi- ja jäähdytysvaiheessa. Tynnyrin lämpötilan muutokset muuttavat sulatteen viskositeettia ja muotin ulostulon turpoamista, mikä muuttaa lankkujen mittoja. Kalibrointi- ja jäähdytyslämpötilan muutokset muuttavat kuuman levyn lukkiutumista lopullisiin mittoihinsa. Tehtaiden alueilla, joilla on suuria vuodenaikojen lämpötilavaihteluita, on säädettävä prosessiparametreja ympäristöolosuhteiden kompensoimiseksi, ja nämä säädöt voivat näkyä ohjauskaavioissa kausiluonteisina kuvioina. Tehdas, jossa on hyvä prosessinsäätö, ottaa huomioon ympäristön lämpötilan säätörajalaskelmissaan, joten kausivaihtelu ymmärretään normaaliksi vaihteluksi sen sijaan, että sitä pidettäisiin poissa--ohjaussignaalina joka kerta, kun sää muuttuu. Itse tuote kestää valmistuksen jälkeen hyvin lämpötilanvaihtelut käytössä, mutta tuotantoprosessi on tällä hetkellä herkkä niille. Katso teknisistä tiedoista lisätietoja siitä, kuinka valmis tuote toimii lämpötilan syklisessä.
SPC-lattiat tehtaalta, jossa kartat pysyvät hallinnassa
Jäykkä ydinvinyylilattia, joka on valmistettu täydellisessä tilastollisessa prosessivalvonnassa, ja tarkastustiedot voidaan jäljittää tuotantoerään ja aikaleimaan. Saatavilla vakio- ja mukautetut tekniset tiedot. Tekniset tiedot sisältävät mittatoleranssit ja kulutuskerrostiedot.
Kartat, joita et koskaan näe, määrittävät kerroksen, jolla kävelet
SPC-prosessin ohjauskaaviot ovat tehtaan sisäisiä asiakirjoja. He istuvat leikepöydällä tuotantotoimistossa ja näytöillä suulakepuristuslinjan yläpuolella. Ostaja ei koskaan näe niitä normaalin ostotapahtuman aikana. Ostaja näkee tuotteen, joka saapuu, ja siihen mennessä on jo kirjoitettu tarina siitä, oliko prosessi hallinnassa tuotantoajon aikana. Lankku, jossa oli napsautus-lukkoliitos, joka sopii siististi naapuriinsa, tuli linjalta, jossa mittaohjaustaulu oli keskitetty ja vakaa. Lava, johon jokainen lankku asennetaan ilman aukkoja tai huipuja, tuli ajosta, jossa paksuuskaavio osoitti minimaalista vaihtelua. Lattia, joka näyttää samalta käytävässä kuin aurinkoisessa olohuoneessa, on syntynyt prosessista, jossa kulutuskerroksen paksuus ja painokalvon kohdistus olivat molemmat hallinnassa samanaikaisesti.
Useimmat ostajat kysyvät laadusta, onko tuote hyvä. Kysymys tämän kysymyksen takana, johon tilastollinen prosessiohjaus vastaa, on, pystyykö sen tuottanut prosessi olemaan hyvä toistuvasti, erissä, vuoroissa, eri vuodenaikoina. Tehdas, joka voi vastata tähän kysymykseen kontrollikaavion tiedoilla, ei ole vain lattian myynti. Se myy todisteita siitä, että lattia on sama seuraavalla kerralla ja sen jälkeen.
YUPSENI-tiimi
23 vuotta PVC- ja SPC-lattiapäällysteiden valmistuksessa ja toimitusketjussa. Tuotamme jäykkää ydinvinyylilattiaa ISO 9001- ja ISO 14001 -sertifioiduilla laatujärjestelmillä, joissa on täydellinen tilastollinen prosessinhallinta kaikilla tuotantolinjoilla. Jokaisen tuotteen mukana toimitetaan erä{5}}jäljitettävä laatuasiakirja.Lisätietoja YUPSENISTA
© 2026 YUPSENI. Kaikki oikeudet pidätetään. Tämän artikkelin tiedot on tarkoitettu vain yleisiin tiedoksi, eivätkä ne ole ammattitason suunnittelu- tai hankintaneuvoja. Tilastolliset prosessinohjausmenetelmät, tarkastustiheydet ja laadunhallintajärjestelmän vaatimukset vaihtelevat valmistajan, tuotelinjan ja alueen mukaan. Pyydä aina ajantasaista laatudokumentaatiota,{5}}kolmannen osapuolen testiraportteja ja prosessiominaisuuksia koskevia tietoja tarkasteltavana olevasta tuotteesta.


